Gegründet als AVM Fluid Equipment Technology Co., Ltd., spezialisiert auf Sanitärventile, Sanitär Armaturen und Flüssigkeit Steuerungssysteme für hochreine Anwendungen in der Pharma-, Lebensmittel- und Getränkeindustrie biopharmazeutische Industrien.
2003
Zertifiziert nach dem Qualitätsmanagementsystem ISO 9001 und den 3-A-Hygienestandards Zertifizierung, Engagement stärken nach internationalen Qualitäts- und Hygienestandards.
2005
Aufbau des internationalen Geschäftsbereichs und Ausweitung der Exporte nach Deutschland, Japan, Italien, Brasilien, Südkorea und Märkte im Nahen Osten.
2006
Erlangte als erstes Unternehmen in China ein Patent für das Split Butterfly Valve (SBV), Stärkung der Innovation Führend in der Steriltechnik.
2011
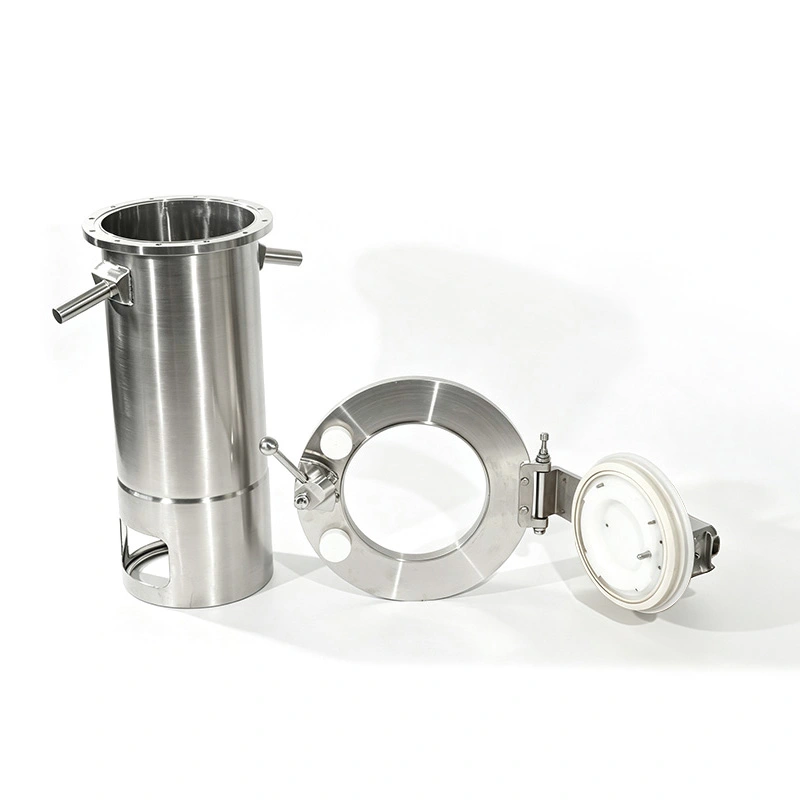
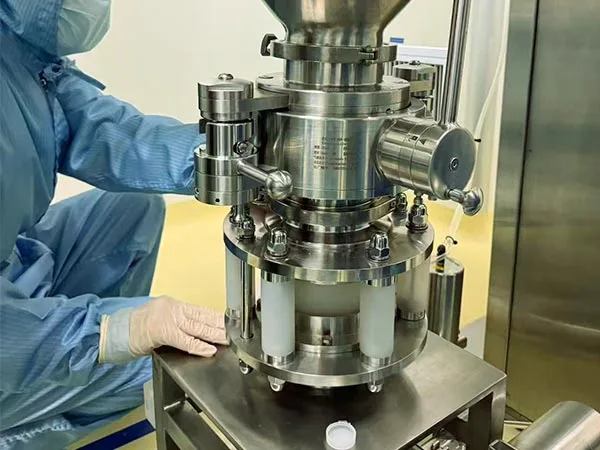
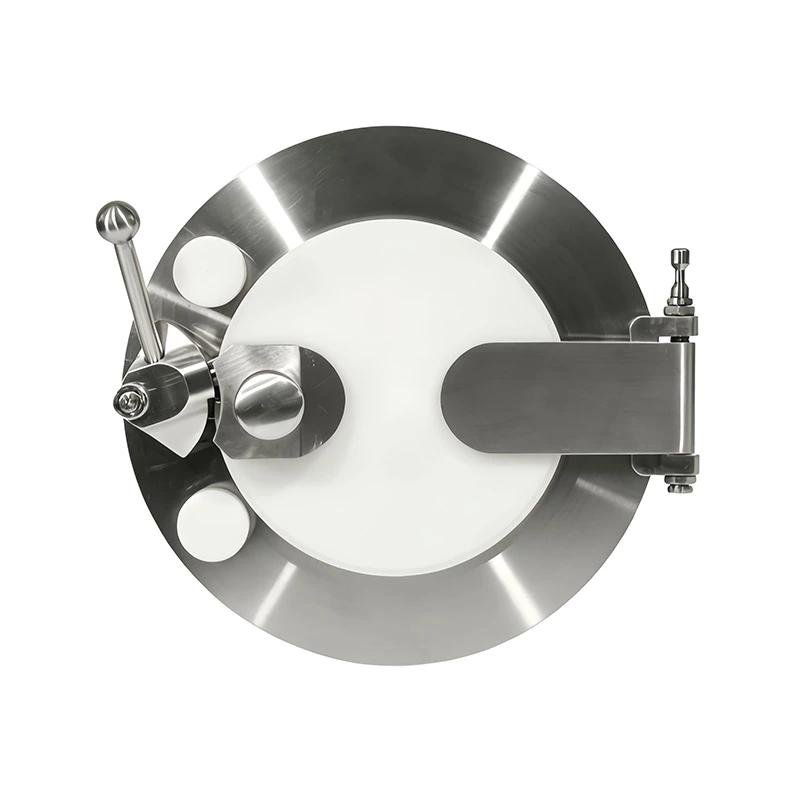
Konzentriert sich auf Lösungen für den aseptischen Containment-Pulvertransfer, einschließlich geteilter Absperrklappen (SBV) und schnelle Übertragung Ports (RTP) bieten sichere Handhabungslösungen für sterile, giftige und gefährliche Materialien.
2015
Einführung fortschrittlicher japanischer Mazak-CNC-Maschinen, US-amerikanischer Wheeler-Maschinen und koreanischer Hochpräzisionsmaschinen Bearbeitung Zentren zu verbessern Fertigungsgenauigkeit, Produktkonsistenz und Produktionseffizienz.
2016
Einführung einer globalen Markenstrategie für sterile Containment-Transferlösungen für Pharmazeutische und Industrien mit hohem Reinheitsgrad weltweit.
2020
Offiziell umbenannt in AVM Extraordinary Intelligent Control Equipment Co., Ltd., Markierung a neu Stufe in intelligent Entwicklung von Flüssigkeitskontrolle und sterilen Eindämmungssystemen.
2023
Expansion in neue Anwendungen in der Energiebranche, erfolgreicher Export von geteilten Absperrklappen (SBV)-Systeme zu Lithium Batteriefertigungsprojekte in Finnland.
2025
Teilnahme an großen internationalen Ausstellungen in Algerien, Mexiko, Ägypten, Italien und Indien, bei gleichzeitiger Stärkung der globalen Kundenbindung durch Geschäftsbesuche in ganz Amerika, Südkorea und der Mitte Osten Regionen.
2026
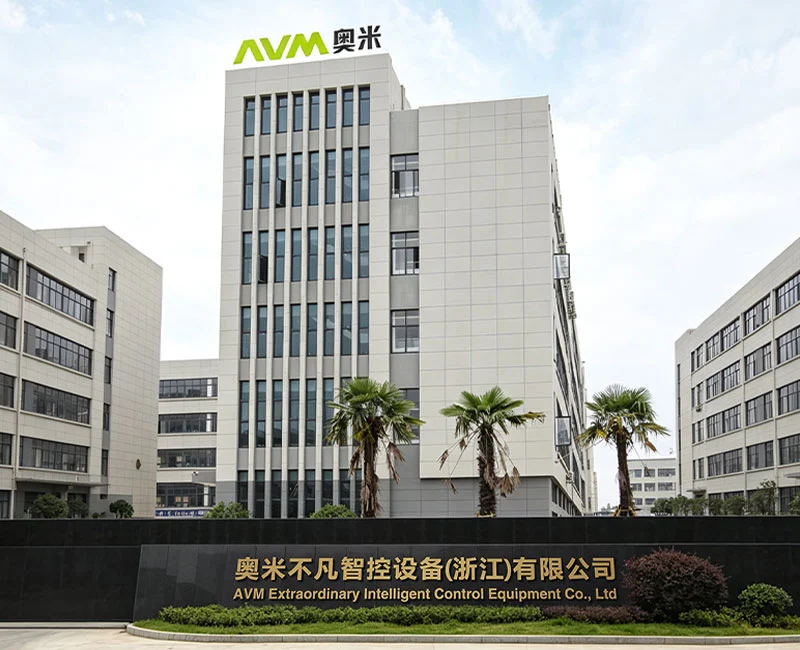
AVM Extraordinary Intelligent Control Equipment Co., Ltd. (ehemals Aomi Fluid) wurde 2003 gegründet spezialisiert aufSanitärventilHerstellung und High-ContainmentLösungen für das Pulver- und Flüssigkeitshandlingseit mehr als 20 Jahre. Die Das Unternehmen begann mit der Entwicklung und HerstellungGeteilte Absperrklappen(SBV) im Jahr 2011 und wurde einer der frühestes Chinesisch Hersteller und Patentinhaber der Split-Ventil-Technologie. Mit über 15 Jahren Erfahrung im Pulverbereich übertragen und Mit seinen Containment-Systemen verfügt AVM über umfassendes technisches Know-how in den Bereichen aseptische Verarbeitung und High-Containment Anwendungen und Kontaminationskontrolle für kritische Industrien. Im Jahr 2025 expandierte AVM weiter ins Neue Energie Sektor, der erfolgreich Split-Ventil-Lösungen für Lithium-Batterie-Materialhandhabungsprojekte in liefert Europa.
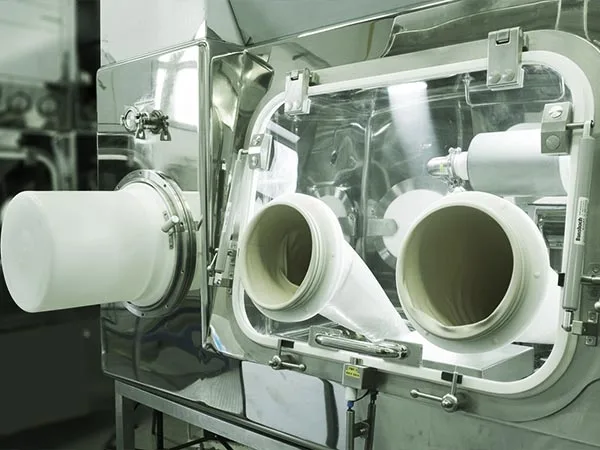
AVM Intelligent Control Equipment Co., Ltd. ist ein professioneller Hersteller, der sich auf fortschrittliche Eindämmung konzentriert Systeme und Geräte zur sterilen Pulverhandhabung. Das Unternehmen bedient globale Kunden in der Pharma-, Biotechnologie- und Essen Verarbeitungs-, Feinchemie- und Lithiumbatterieindustrie. AVM bietet ein komplettes Sortiment an intelligenten Produkten Eindämmung Produkte, einschließlich OEB5 Split Butterfly Valves (SBV), Rapid Transfer Ports (RTP), Zellenradschleusen, Pulver Schmetterling Ventile, Domventile und maßgeschneiderte Containment-Lösungen für anspruchsvolle Produktionsumgebungen.
AVM-Produkte sind für den Umgang mit hochwirksamen, giftigen, gefährlichen und kontaminationsempfindlichen Materialien konzipiert Hilfe Kunden erreichen sichere, effiziente und GMP-konforme Produktionsprozesse. Das Unternehmen setzt stark Betonung auf Betriebssicherheit, aseptische Leistung und zuverlässige Containment-Technologie zur Unterstützung moderner Pharmazeutische und Anforderungen an die industrielle Fertigung.
Alle AVM-Produkte werden nach internationalen Standards wie ISO, DIN und 3-A hergestellt Sanitär Standards, während Produktions- und Qualitätsmanagementsysteme den GMP- und FDA-Anforderungen entsprechen. Unterstützt von Fortgeschrittenen AVM verfügt über technische Fähigkeiten, Präzisionsfertigungsanlagen und strenge Qualitätskontrollverfahren verpflichtet Bereitstellung zuverlässiger, leistungsstarker und gesetzeskonformer Eindämmungslösungen für globale Prozesse Branchen.
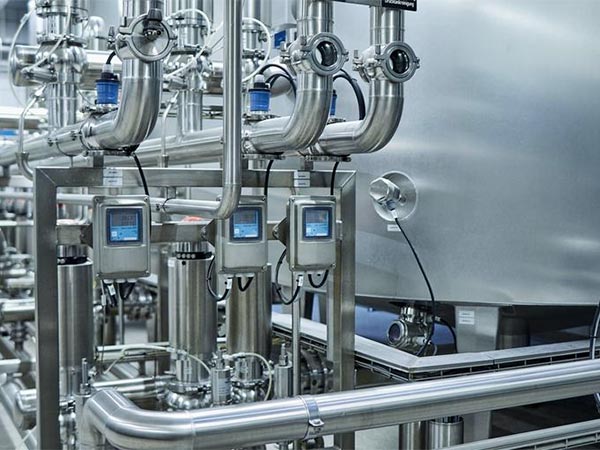
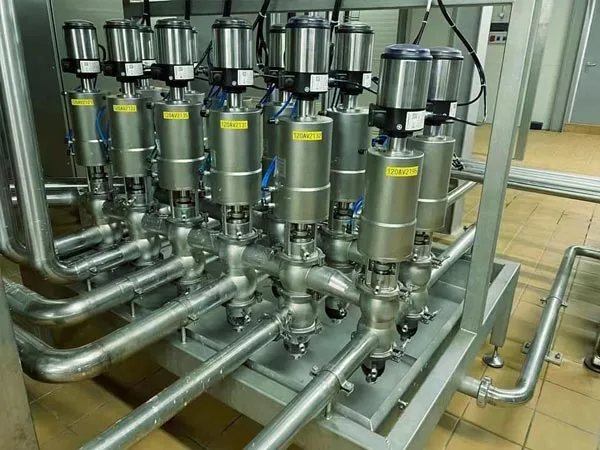
CIP- (Clean-in-Place) und SIP- (Sterilization-in-Place) Systeme sind in der Industrie weit verbreitet Pharma, Lebensmittel und Getränke, und Biotechnologieindustrie für die automatisierte Reinigung und Sterilisation von Geräten und Rohrleitungen Systeme. Sanitärventile zeichnen sich durch hervorragende Temperaturbeständigkeit, Korrosionsbeständigkeit und hygienische Totraumfreiheit aus Designs, die zur Verbesserung beitragen Systemsauberkeit, Reduzierung manueller Wartungskosten und Steigerung der Produktionseffizienz Prozesssicherheit.
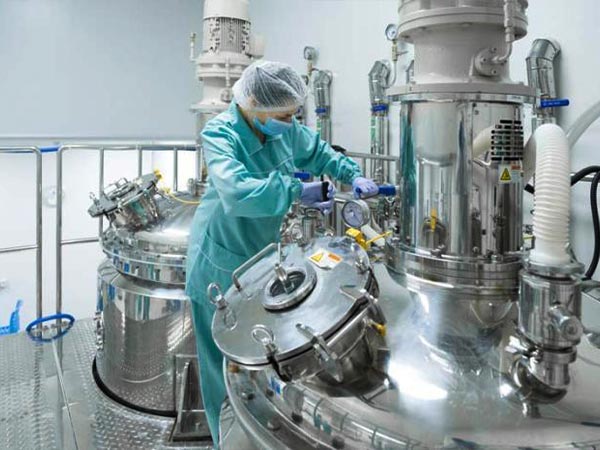
GMP-Reinraumsysteme werden häufig in der Pharma-, Biotechnologie- und High-End-Industrie eingesetzt verarbeitende Industrie zu Kontrolle der Luftreinheit, mikrobieller Kontamination und Kreuzkontaminationsrisiken. Die Integration von Sanitärarmaturen und Hygienische Prozessausrüstung trägt dazu bei, sterile Produktionsumgebungen aufrechtzuerhalten und das Produkt zu verbessern Qualität und Einsatzbereitschaft Sicherheit und erfüllen die strengen Standards einer modernen sauberen Fertigung.
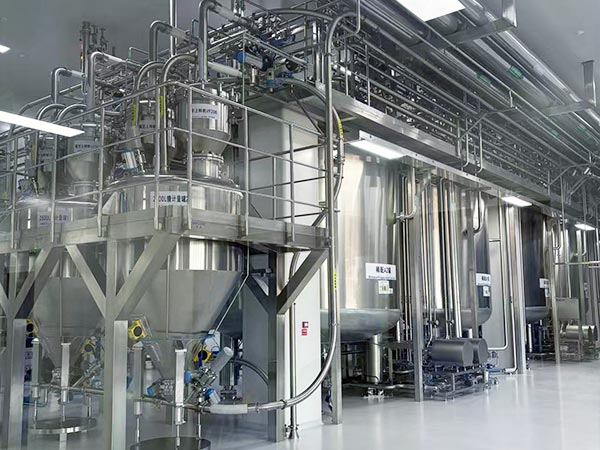
Sanitäre Edelstahl-Rohrleitungssysteme werden häufig in der Pharma- und Lebensmittelverarbeitung eingesetzt. Biotechnologie, und gut chemische Industrie für den Transport und die Kontrolle von hochreinen Flüssigkeiten und sauberen Medien. Hergestellt aus Hochwertige Edelstahlmaterialien, diese Systeme bieten eine hervorragende Korrosionsbeständigkeit, einfach Reinigungsleistung, und Hochtemperaturbeständigkeit, wodurch die allgemeine Prozessstabilität und die Hygienestandards verbessert werden.
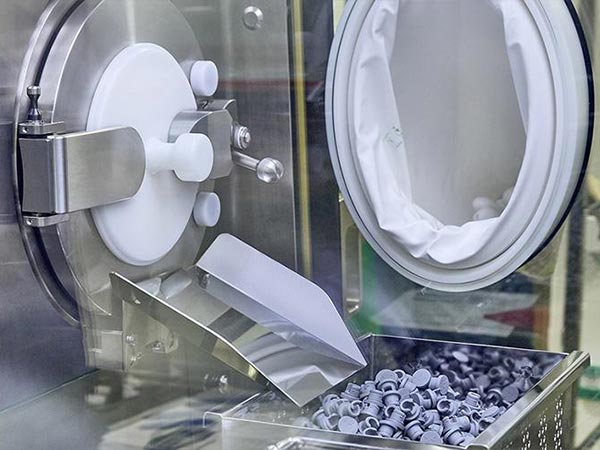
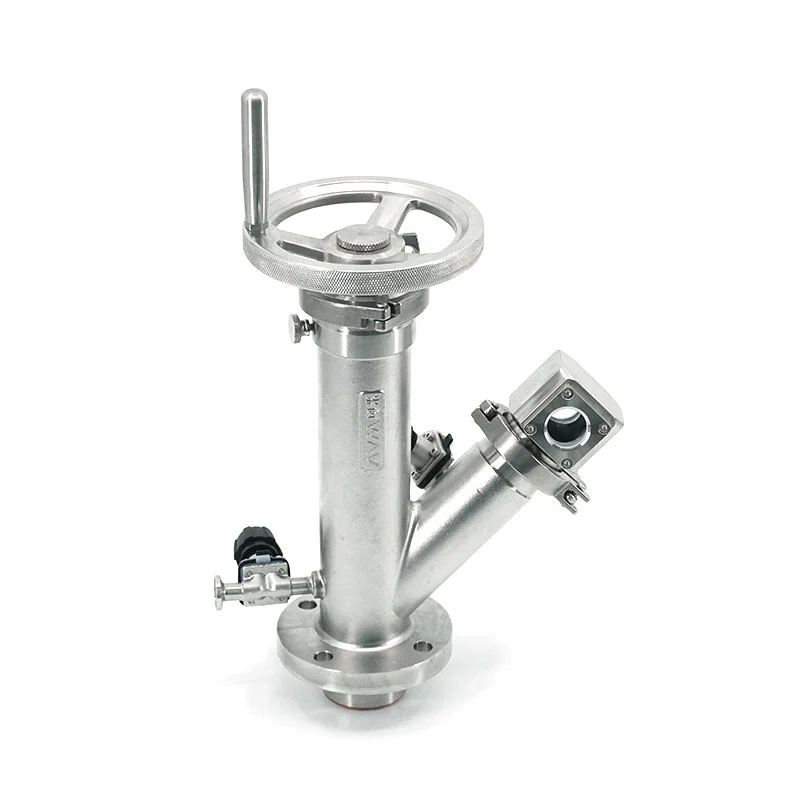
In pharmazeutischen und biopharmazeutischen Prozessen zur Herstellung steriler Arzneimittel werden Hygieneventile eingesetzt weit verbreitet in der Aseptik Flüssigkeitstransfersysteme, Lösungsvorbereitungssysteme, Fermentationssysteme und saubere Prozesse Pipelines. Mit ausgezeichnet Dank der Dichtleistung und der vollständigen CIP/SIP-Kompatibilität entsprechen diese Produkte den strengen GMP- und FDA-Anforderungen, Gewährleistung Sicherheit, Sauberkeit und Stabilität im gesamten pharmazeutischen Produktionsprozess.
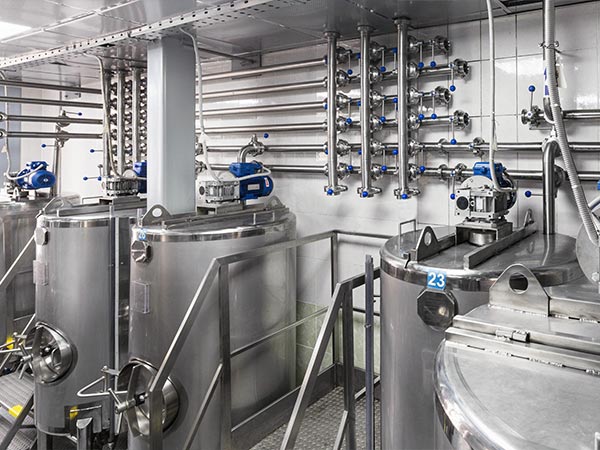
Sanitärventile werden häufig in Produktionslinien für Milchprodukte, Säfte, Bier, Getränke und flüssige Lebensmittel eingesetzt um die Hygiene zu gewährleisten Sicherheit bei Förder-, Misch-, Abfüll- und Reinigungsvorgängen. Hergestellt aus lebensmittelechtem Edelstahl Stahlwerkstoffe, diese Ventile entsprechen internationalen Hygienestandards und reduzieren so effektiv das Kontaminationsrisiko. Verbesserung der Produktion Effizienz und die Unterstützung sauberer Herstellungsanforderungen in der modernen Lebensmittel- und Getränkeindustrie Industrie.
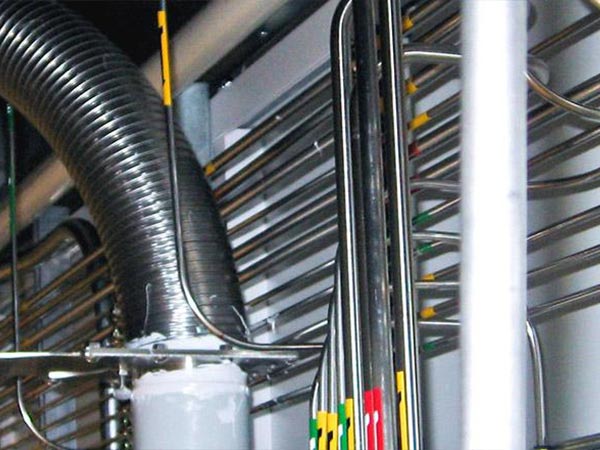
Sanitärventile werden zunehmend in Containment-Kontroll- und Reinraumtransfersystemen für neue eingesetzt Energiematerialien, hochreine Chemikalien und Herstellungsverfahren für Lithiumbatterien. Ihre hohe Dichtigkeit Leistung, Korrosion Widerstandsfähigkeit und leicht zu reinigende Struktur erfüllen die strengen Anforderungen der neuen Energiebranche für Reinheit, Stabilität, und automatisierte Produktion. Diese Lösungen eignen sich für Lithiumbatteriematerialien, Elektrolyte, Wasserstoffenergie Systeme und Feinchemikalienherstellungsanwendungen.